



Správný postup, správný konektor
Jak zajistit ochranu součástek – správný postup, správný konektor
Elektronický průmysl prochází proměnou: ať už v automobilovém odvětví, v solární a větrná energie nebo v průmyslové automatizaci – elektrifikace probíhá ve všech oblastech. S neustále rostoucí propojeností však v posledních letech vzrostl i počet elektronických poruch – podle Center for Automotive Research dokonce o celých 29 %. V závislosti na očekávaných vlivů prostředí je proto nezbytná ochrana elektronických součástek. Díky ní lze elektroniku spolehlivě chránit – k tomu však uživatelé potřebují také odpovídající řešení připojení kompatibilní s zaléváním.
Rostoucí poptávka po metodách ochrany komponentů
Různé postupy chrání elektronické součástky před nárazy, vibracemi, vlhkostí, nečistotami, vysokými teplotami, dlouhodobými teplotními výkyvy a následnými škodami. Ochrana součástek tak může podstatně přispět ke zlepšení životnosti, provozní bezpečnosti a spolehlivosti konečných výrobků.
Z tohoto důvodu se postupy ochrany součástek již pravidelně používají v mnoha aplikacích: elektromobilita, průmyslová automatizace, železniční aplikace, zdravotnická technika, větrná energie a solární technika, komunikační elektronika, v zemědělství a u domácích spotřebičů – elektronika se dnes používá téměř všude. Rostoucí výzvou je přitom stále silnější trend k miniaturizaci. Elektronika se neustále zmenšuje a vyžaduje různá ochranná opatření, aby se opět zvětšily povrchové cesty a eliminovaly vzdušné vzdálenosti.
V závislosti na namáhání a provozních podmínkách komponent se proto volí mezi různými postupy: Potting-zalévání, ochranný lak a nízkotlaké vstřikování patří mezi nejoblíbenější z nich.
Máte konkrétní dotazy?
Metody ochrany součástek: zalévání (Potting zalévání)

Velmi často se používají jedno- a dvousložkové zalévací hmoty, tzv. potting compounds. U dvousložkových zalévacích hmot se pryskyřice a tvrdidlo smíchají v daném poměru pomocí příslušné strojní techniky a standardně se nalévají do dutiny přes statickou směšovací trubici. Tento proces studeného zalévání je tedy neformovací a vyžaduje pouzdro, do kterého se zalévací hmota nalije.
Pottingový zalévání nabízí přitom mnoho výhod: zajišťuje nejen vynikající elektrickou izolaci, vysoký odvod tepla a tlumení vibrací a nárazů, ale vyznačuje se také odolností vůči chemikáliím, vlhkosti, teplotní šok a cyklickému namáhání, chrání elektroniku před prachem a vlhkostí a navíc má nehořlavé vlastnosti.
Standardně se v závislosti na konkrétních požadavcích používají epoxidové, polyuretanové a silikonové pryskyřice. Všechny se liší svými vlastnostmi (tab. 1).
Kromě uvedených materiálů existují také speciální zalévací hmoty a litá pryskyřice. Ty se však používají pouze za extrémních podmínek. V souladu s požadavky ATEX tak například chrání před výbuchy tím, že zabraňují chemické reakci mezi zdrojem vznícení, hořlavou látkou a kyslíkem. Kromě toho umožňují elektrickou izolaci proti vysokému napětí (až 30 kV/mm), chrání před přehřátím způsobeným lokálním vývojem tepla a díky stupni ochrany IP68 poskytují ochranu proti prachu i trvalému ponoření.
Pottingový zalévání nabízí uživateli mnoho možností. Typickými produkty, u nichž se tento postup používá, jsou akumulátorové sady, výkonová a řídicí elektronika, nabíječky, elektronika s ochranou proti výbuchu, senzory, monitory a displeje.
Pottingový zalévání nabízí uživateli mnoho možností. Typickými produkty, u nichž se tento postup používá, jsou akumulátorové sady, výkonová a řídicí elektronika, nabíječky, elektronika s ochranou proti výbuchu, senzory, monitory a displeje.
Metoda ochrany součástek: ochranný lak

Pomocí konformního povlaku (ochranný lak) se desky plošných spojů potahují buď zcela, nebo pouze selektivně. V případě selektivního povlaku (selektivní pokovení) jsou ochrannou vrstvou pokryty pouze nezbytné oblasti desky plošných spojů. Obvykle se rozlišují dvě varianty povlakování: tenkovrstvé povlakování díky svému rychlému vytvrzení a přizpůsobené viskozitě slibuje vysokou ekonomickou efektivitu výrobních procesů. Naopak ochranný lak zajišťuje obzvláště vysokou ochranu hran a povrchů, která chrání elektronické sestavy zejména před extrémní vlhkostí. V obou případech dosahují ochranné laky po zaschnutí tloušťky vrstvy pouze v rozmezí 30–2000 µm. Díky tomu lze elektronickou sestavu i nadále montovat do stísněných prostor.
Vzhledem k rozdílné viskozitě ochranných laků a tím i odlišnému toku se na osazených elektronických sestavách často uplatňuje princip DAM & FILL. Zde se pomocí tixotropního ochranný lak vytvoří „Dam“ (česky „hráz“), např. kolem součástek, které nesmí být zalité, například kolem konektor. Zbývající komponenty se následně pokryjí ochranný lak s nízkou viskozitou („Fill“, česky „výplň“).
Pro ochranný lak se používají různé polymerní materiály. Uživatelé si tak mohou vybrat mimo jiné mezi produkty na bázi silikonu a produkty vytvrzovanými UV zářením. První z nich se díky širokému teplotnímu rozsahu od -40 °C do +200 °C výborně hodí pro náročné provozní podmínky, jako je letectví a kosmonautika nebo offshore. Druhé se skládají z akrylátů a polyuretanů nebo hybridů obou materiálů. Vyznačují se především tím, že díky UV iniciaci velmi rychle vytvrzují a vykazují velmi dobrou odolnost proti tepelným šokům.
Oblasti použití ochranného laku jsou rozmanité a sahají od automobilového průmyslu přes železniční techniku (železniční technika), senzoriku, průmyslovou elektroniku, lékařskou techniku (zdravotnická technika) až po zmíněnou Offshore-větrná energie a leteckou a kosmickou techniku.
Metoda ochrany součástek: nízkotlaké vstřikování

Zvláštní formou zalévání je nízkotlaké vstřikování. Při tomto postupu je sestava v jediném pracovním kroku obalena materiálem, čímž vzniká konstrukce pouzdra a sestava je zároveň chráněna. Elektronika přitom není poškozena, protože nízkoviskózní termoplastické materiály mají nízkou zpracovatelskou teplotu a jsou zpracovávány s mnohem nižším vstřikovacím tlakem než při běžném vstřikování plastů. To jednak šetří součástky, zároveň umožňuje rychlé vytvrzení termoplastů a činí tento proces relativně cenově výhodným.
Nízkotlaké vstřikování (nízkotlaké vstřikování) tak umožňuje, aby i citlivé součástky, jako jsou kontakty, senzory, desky plošných spojů a cívky, byly ekologicky obaleny, slepeny nebo utěsněny podle normy IP68 a byly tak chráněny i před nejnáročnějšími podmínkami.
Jedním z odvětví, které je masivně ovlivňováno vnějšími vlivy, je například zemědělství. Stroje jsou zde denně vystaveny různým povětrnostním podmínkám. K ochraně jejich elektroniky se perfektně hodí technologie nízkotlaké vstřikování: spolehlivě a dlouhodobě chrání před vlhkostí, teplotními výkyvy, korozí a otřesy.
Závěr
Potting, ochranný lak nebo nízkotlaké vstřikování: Který způsob ochrany součástek je nejvhodnější, vždy závisí na konkrétní oblasti použití elektroniky a s ní spojených požadavcích. Univerzální řešení neexistuje.
Problémová oblast: konektor

Extrémní teploty, nečistoty a vlhkost, chemické nebo mechanické namáhání: S vhodným způsobem ochrany komponent je elektronika chráněna před téměř jakýmkoli vnějším vlivem. Je však třeba zohlednit jeden aspekt: „zalévání“ je možný pouze tehdy, pokud použitá materiály neomezují funkčnost zabudovaných komponent. K tomu je však také zapotřebí odpovídající řešení připojení kompatibilní s zaléváním – použití běžných deskových konektorů je tedy vyloučeno. Důvodem je většinou dvoudílná technologie pružinových a nožových kontaktů, při které může zalévací hmota (zalévací hmota) proniknout do citlivé oblasti zasunutí (oblast zasouvání) a tím narušit kontakt.
U konvenčních konektorů je proto nutné před zalévání utěsnit kontaktní oblast metodou „Dam & Fill“, aby nedošlo k nežádoucímu ovlivnění zalévací hmota (obr. 2). Jde totiž o to, že zalévací hmota v kontaktní oblasti může jednak narušit kontaktní body a tím přerušit přenos signálu. Zadruhé by mohla bránit relaxačním vlastnostem pružiny.
Aby bylo přesto možné provést zalévání (zalévání) a zároveň zajistit požadovanou spolehlivost, doporučuje se zvolit jednodílné připojovací řešení, tedy konektor, který se obejde bez konvenční zásuvné části (oblast zasouvání). U takového jednodílného konektoru je proniknutí zalévací hmoty (zalévací hmota) do kontaktní oblasti nemožné.
technologie press-fit jako preferovaná technika připojení
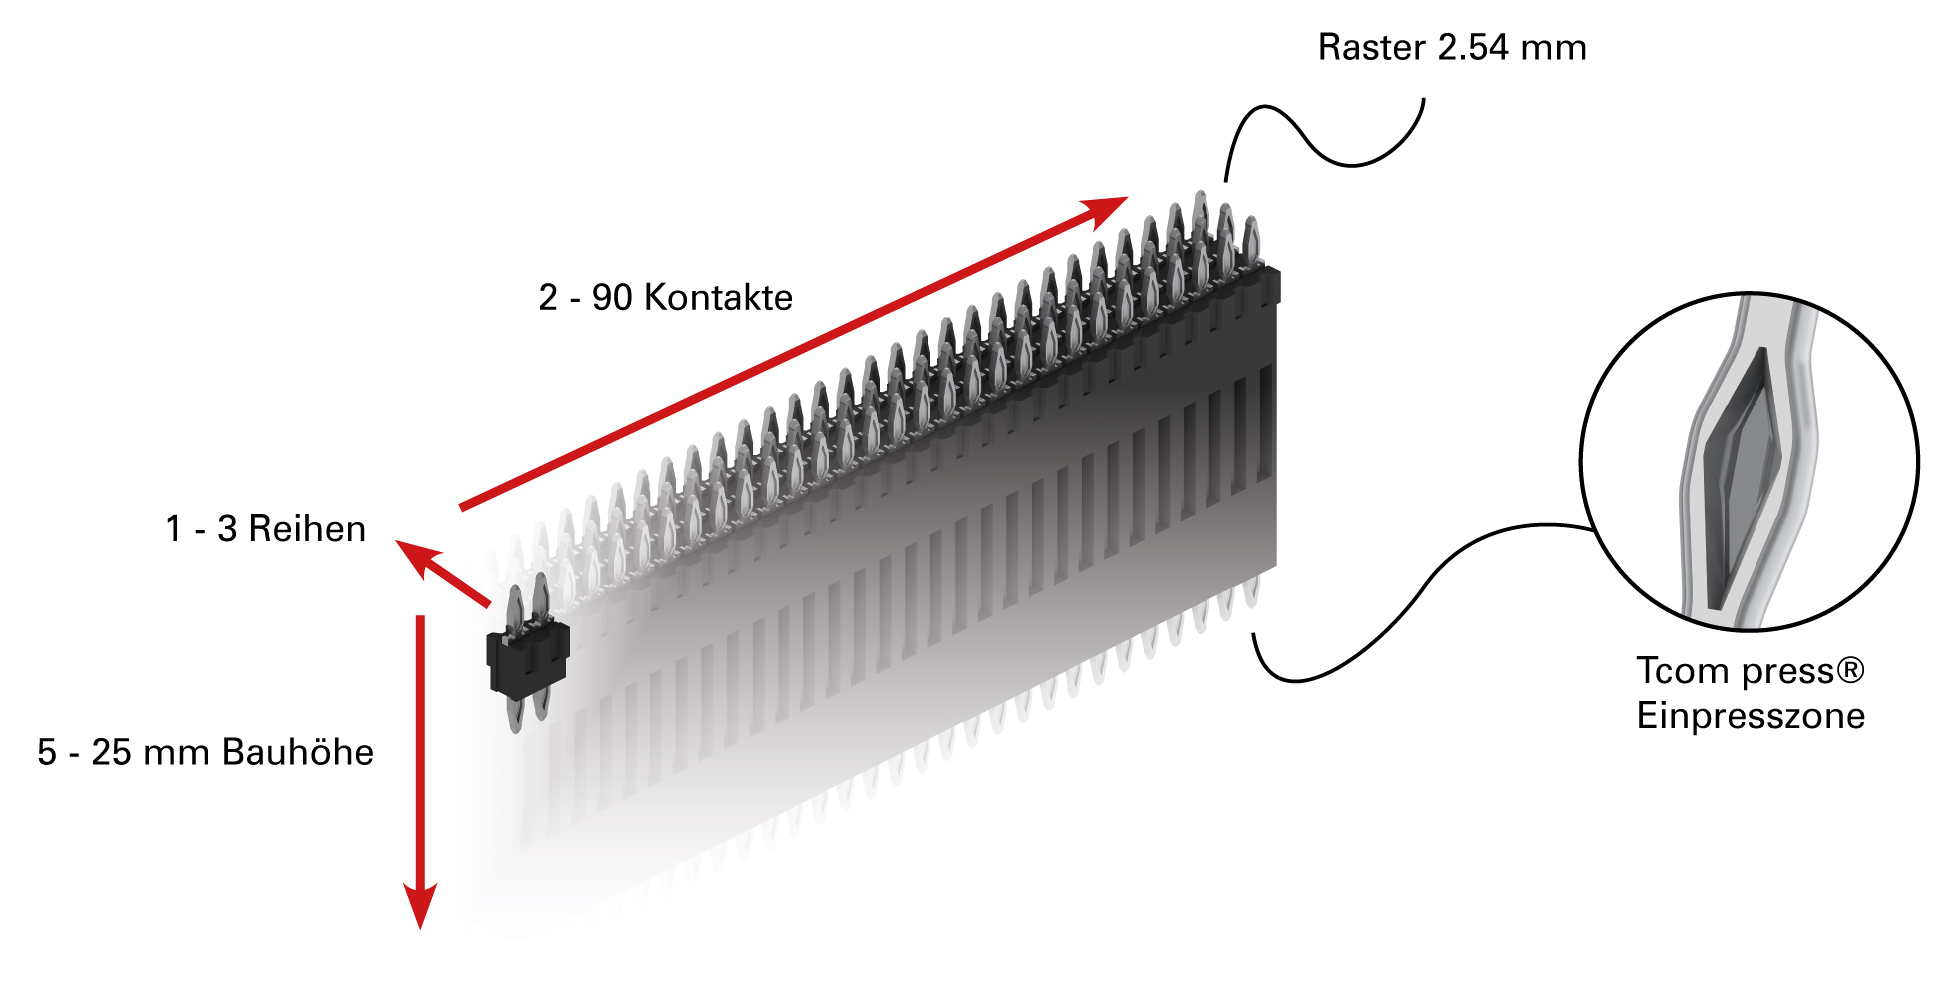
Jednodílné konektory typu „ konektor “ proto disponují nezbytnou IP-stupeň krytí í pro tyto materiály, aby umožnily „ zalévání “ – a tím i trvalé a robustní připojovací řešení. Důležitou roli zde však hraje také volba „ technika připojení “. Pomocí oboustranných zalisovacích zón se „ oblast připojení “ díky „ svařování za studena “ mezi měděnou objímkou a „ zalisovací zóna “ „ plynotěsný “ a vytváří tak zalévací spojení mezi dvěma deskami plošných spojů, které se v praxi již miliardykrát osvědčilo.
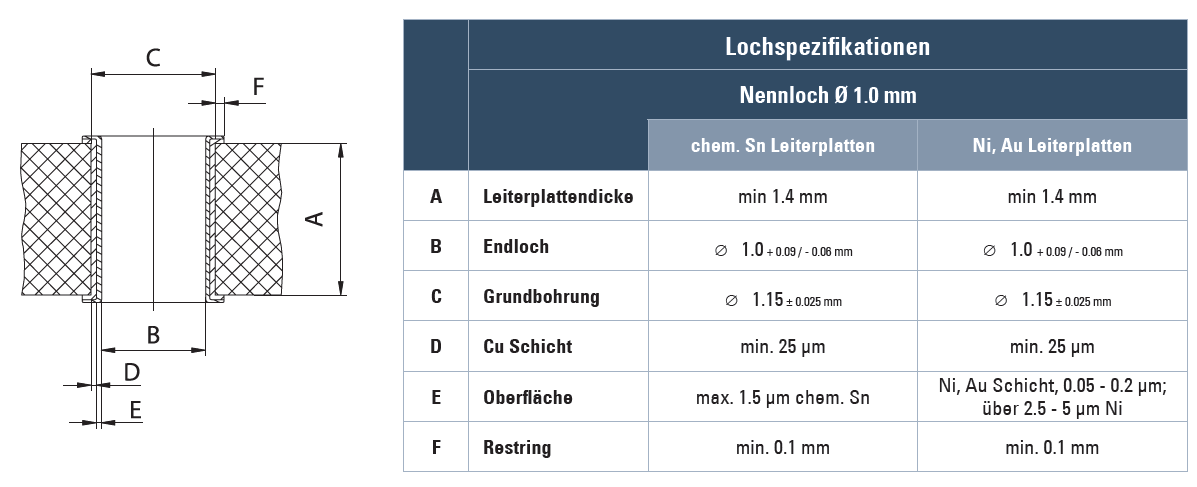
Aby však bylo možné zajistit toto plynotěsné spojení, je bezpodmínečně nutné provést průchozí kontaktování (prokovený otvor) v souladu se specifikací ept:
Díky odstranění oblasti zasouvání vydrží konektor v kombinaci s technologie press-fití nárazové zatížení až 200 g. Spojení nenarušují ani pohyby materiálu v důsledku velkých teplotních výkyvů, ani vliv škodlivých plynů. Díky technologie press-fit se spolehlivost ve srovnání s provedení pro pájení mnohonásobně zvyšuje, protože nemohou vzniknout ani studené, ani zlomené pájené spoje. Kromě toho lze tímto způsobem vyhnout se náročným selektivním pájecím pracím, drahým kabelovým řešením a distanční sloupek, díky čemuž vývojáři nejen ušetří místo na desce plošných spojů, ale navíc mohou snížit náklady až o 50 procent.
Pomocí jediného součástku se vytvoří jak mechanické, tak elektrické spojení. Zejména u modulárně navržených sestav s konfigurovatelnými funkcemi nebo různými úrovněmi výkonu lze proces lisování skvěle začlenit na konec procesu osazování. Zde lze podle volby umístit různé moduly na základní desky plošných spojů. Tímto způsobem lze v jediném rychlém pracovním kroku vyrobit širokou škálu produktů. Jelikož je možné i závěrečné zalití sestavy, zůstává elektrické i mechanické spojení spolehlivě zachováno.
Díky zalévání (zalévání) mohou uživatelé své elektronické sestavy maximálně chránit před agresivními vlivy prostředí. Kdo však pro svou aplikaci zvažuje ochranu komponent, musí také vzít v úvahu výběr vhodného konektoru v kombinaci s odpovídající připojovací technikou (technika připojení). Jednodílný konektor, vtlačený a zalité – v této kombinaci jsou elektronické sestavy připraveny čelit (téměř) všem vlivům.
Více informací o tématu „technologie press-fit“ najdete v bezplatném whitepaperu

Chcete získat ještě podrobnější odborné znalosti o technologii lisování (technologie press-fit)?
Pro podrobné informace o základech této technologie vám rádi zašleme naši bezplatnou odbornou publikaci:
Vyžádat si odbornou publikaci »
Pro podrobné informace o základech této technologie vám rádi zašleme naši bezplatnou odbornou publikaci:
Vyžádat si odbornou publikaci »
Vhodný konektor pro lisování

flexilink b-t-b
Náš konektor flexilink b-t-b přesně splňuje tyto požadavky na odolnost a spolehlivost a je navíc k dispozici v osvědčené technologie press-fit.
Další informace o produktu najdete zde:
Flexilink »
Náš konektor flexilink b-t-b přesně splňuje tyto požadavky na odolnost a spolehlivost a je navíc k dispozici v osvědčené technologie press-fit.
Další informace o produktu najdete zde:
Flexilink »

Máte ještě nějaké dotazy?
Pak nás prosím kontaktujte!
Dotaz prostřednictvím formuláře
+49 (0) 8861 2501 0
sales@ept.de
Pak nás prosím kontaktujte!
Dotaz prostřednictvím formuláře
+49 (0) 8861 2501 0
sales@ept.de